
 pl
Płatwie stalowe w kształcie litery C Manufacturer
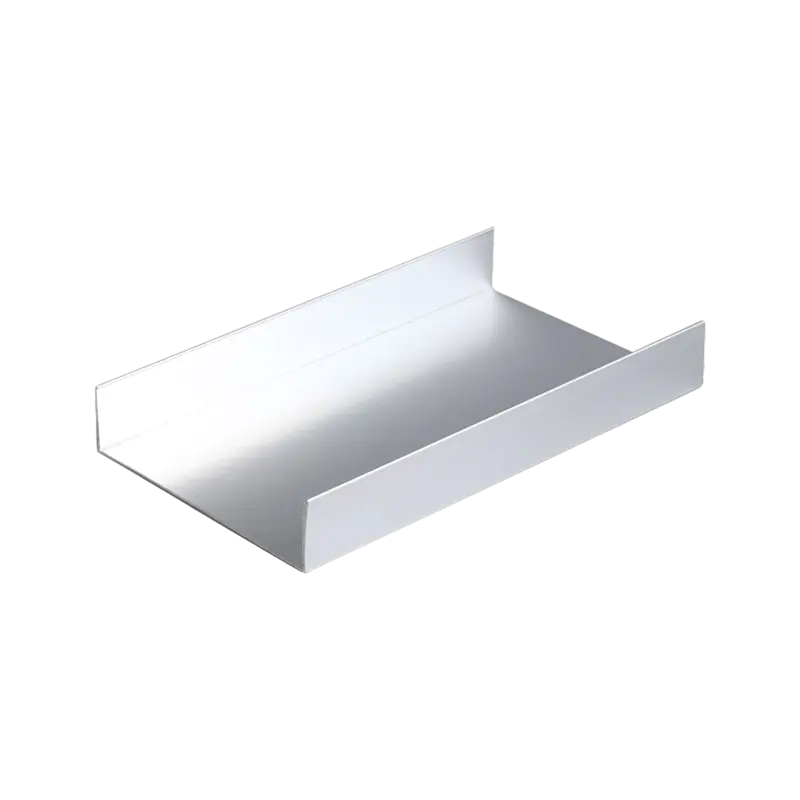
Płatwie stalowe w kształcie litery C to cienkościenne stalowe elementy konstrukcyjne o przekrojach w kształcie litery C utworzonych przez gięcie na zimno. Stosowane są głównie do przenoszenia obciążeń i systemów przenoszenia sił w dachach i ścianach budynków o konstrukcji stalowej. Płatwie stalowe w kształcie litery C posiadają podstawowe cechy, takie jak stabilne właściwości mechaniczne przekroju poprzecznego, niewielka waga, wysoki stosunek wytrzymałości do masy, niezawodna odporność na korozję i duże możliwości dostosowania instalacji. Potrafią równomiernie przenosić obciążenie paneli elewacyjnych i przenosić je na konstrukcję główną, dzięki czemu nadają się do stosowania w zakładach przemysłowych, magazynach, centrach logistycznych, stadionach i systemach wsparcia fotowoltaicznego.
Kategorie produktów
-
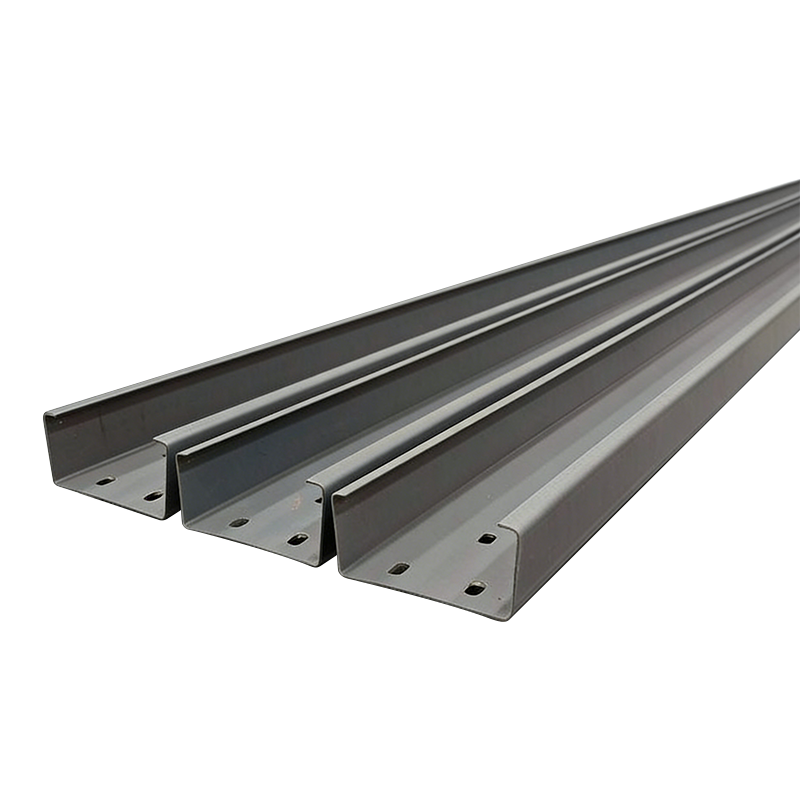
Płatwie stalowe w kształcie litery C
Płatwie stalowe w kształcie litery C to cienkościenne stalowe elementy konstrukcyjne o przekro
O Kaisierze
Kaisier sprząta świat Technologia wzmacnia jutro
Zhejiang Kaisier Clean Technology Co.,Ltd. upholding the brand mission of "Kaisier Cleans the Globe, Tech Empowers Tomorrow", Zhejiang Kaisier Clean Technology Co., Ltd. and its Thai subsidiary are a technology-driven enterprise in the clean industry with a global layout. The company has built four modern production bases in China and Thailand, forming a "domestic coordination + international radiation" capacity network equipped with intelligent production lines and precision testing equipment to ensure stable and efficient supply.
We are a China OEM/ODM Płatwie stalowe w kształcie litery C Company and Płatwie stalowe w kształcie litery C Manufacturer, specialize in R&D, production and sales of a full range of clean panels, including color steel sandwich panels, rock wool clean panels and magnesium oxide clean panels, which can meet the stringent requirements of Class 100 to Class 300,000 air purification projects. Our products lead the world in fire resistance, antibacterial and antistatic performance, and are widely applied in high-end fields such as healthcare, electronics and food industries, providing one-stop services from solution design to after-sales support. With technological innovation as the core and the philosophy of "precision engineering for ultimate cleanliness", we are committed to delivering safe and reliable clean space solutions for global customers.
Świadectwo honorowe
Nasze najnowsze wiadomości
Wiadomość zwrotna
Płatwie stalowe w kształcie litery C Industry knowledge
Płatwie stalowe w kształcie litery C to cienkościenne, formowane na zimno elementy konstrukcyjne o przekroju w kształcie litery C, które służą jako krytyczne połączenie przenoszące obciążenia pomiędzy panelami okładzin dachowych lub ściennych a główną ramą stalową. Ich decydujące zalety — stabilne właściwości mechaniczne przekroju poprzecznego, wysoki stosunek wytrzymałości do masy i łatwy montaż — czynią je preferowanym wyborem dla zakładów przemysłowych, magazynów, centrów logistycznych i lekkich budynków komercyjnych o rozpiętościach do 25 stóp (7,6 m) [^103^]. W przeciwieństwie do płatwi Z, które wymagają nakładania się w przypadku ciągłych rozpiętości, płatwie C doskonale sprawdzają się w zastosowaniach jednoprzęsłowych i prostych przęsłach, gdzie najważniejsza jest szybkość montażu i efektywność kosztowa.
W przypadku projektów wymagających podparcia ścian, legarów stropowych lub pokrycia dachowego jednonawowego, płatwie C oferują: Oszczędność kosztów o 20–30%. nad systemami płatwi Z, eliminując jednocześnie złożoność połączeń zakładkowych. Ich 90-stopniowa geometria kołnierza zapewnia przewidywalne ścieżki obciążenia i upraszcza opracowywanie szczegółów wsporników, co czyni je idealnym rozwiązaniem dla prefabrykowanych budynków metalowych i konstrukcji stalowych na całym świecie.
Geometria przekrojowa i zachowanie konstrukcyjne
Profil w kształcie litery C jest monosymetryczny, posiada pionowy środnik z dwoma równoległymi poziomymi kołnierzami ustawionymi pod kątem 90 stopni do środnika. Ta geometria zapewnia przewidywalne zachowanie mechaniczne pod obciążeniem grawitacyjnym i wiatrem.
Właściwości przekroju i rozkład obciążenia
Profil C zapewnia stabilne właściwości zginania wokół swojej mocnej osi (prostopadle do środnika), dzięki czemu idealnie nadaje się do przenoszenia równomiernie rozłożonych obciążeń dachu i ścian. Równoległe kołnierze tworzą spójne powierzchnie nośne dla elementów złącznych okładzin i połączeń wsporników. Jednakże, ponieważ przekrój jest otwarty i monosymetryczny, wykazuje niższą sztywność skrętną niż przekroje zamknięte lub w kształcie litery Z. Ta cecha sprawia, że płatwie typu C najlepiej nadaje się do zastosowań, w których obciążenia przykładane są przez środek ścinania lub gdy zapewniono mostkowanie w celu usztywnienia wyboczenia boczno-skrętnego [^95^].
Możliwości rozpiętości według głębokości przekroju
Standardowe głębokości płatwi C wahają się od 100 mm do 400 mm (4 cale do 16 cali) , przy czym każda głębokość odpowiada określonej rozpiętości i limitom obciążenia. Poniższa tabela podsumowuje typowe możliwości rozpiętości przy standardowych obciążeniach dachu [^103^]:
| Głębokość sekcji | Głębokość metryczna | Maksymalny pojedynczy rozpiętość | Typowe zastosowanie |
|---|---|---|---|
| C4 | 100 mm | Do 12 stóp (3,7 m) | Lekkie budynki mieszkalne, małe szopy |
| C6 | 150 mm | Do 18 stóp (5,5 m) | Standard mieszkalny, lekki komercyjny |
| C8 | 200 mm | Do 25 stóp (7,6 m) | Średni handel, małe magazyny |
| C10 | 250 mm | Do 30 stóp (9,1 m) | Przemysł ciężki, przemysłowy średniej wielkości |
| C12 | 300 mm | Do 35 stóp (10,7 m) | Duże zastosowania przemysłowe, wymagające dużych obciążeń |
Rzeczywista rozpiętość zależy od rozstawu płatwi, grubości stali (przekroju), obciążenia dachu (martwy, żywy śnieg) i wymagań lokalnych przepisów budowlanych. W przypadku rozpiętości przekraczających 8 metrów płatwie Z z połączeniami zakładkowymi stają się zazwyczaj bardziej ekonomiczne niż pojedyncze sekcje płatwi C [^102^].
Specyfikacje materiałowe i standardy produkcyjne
Trwałość i integralność strukturalna Płatwie typu C zależą od gatunku stali bazowej, systemów powłok i precyzji formowania na zimno.
Stal podstawowa i właściwości mechaniczne
Z płatwi C produkowane są: taśma stalowa ocynkowana formowana na zimno z minimalną granicą plastyczności 345 N/mm² (50 ksi) , odpowiednik materiału ASTM A572 Grade 50 lub AS/NZS 1397 G450. Standardowe grubości metali nieszlachetnych (BMT) wahają się od 1,5 mm do 3,0 mm (0,059 cala do 0,118 cala), z cięższymi miernikami wybranymi do zastosowań z większymi obciążeniami lub większymi odstępami [^97^]. Proces formowania na zimno powoduje utwardzanie stali, zwiększając jej granicę plastyczności o 10–15% w porównaniu z materiałem macierzystym.
Systemy ochrony przed korozją
Na rynku dominują trzy opcje powlekania:
- Cynkowane ogniowo (powłoka cynkowa) : Standardowa masa powłoki 180–275 g/m² (Z180–Z275), zapewniająca 40 lat odporności na korozję w łagodnych warunkach wewnętrznych [^96^].
- Powłoka ZAM (cynk-aluminium-magnez) : Zaawansowana powłoka stopowa oferująca 2–3 razy większą odporność na korozję w porównaniu z czystym cynkiem, idealna do zastosowań przybrzeżnych lub przemysłowych o wysokiej wilgotności [^104^].
- Wykończenie farbą gruntującą : Nakładany na ocynkowane podłoże w celu uzyskania estetycznej spójności z kolorowymi panelami elewacyjnymi; nie jest samodzielną barierą antykorozyjną.
Tolerancje produkcyjne
Precyzyjna produkcja zapewnia jakość dopasowania podczas instalacji. Standardowe tolerancje produkcyjne to [^101^]:
- Długość: ±5 mm
- Szerokość kołnierza: ±1 mm
- Głębokość sieci: ±1 mm
- Rozstaw osi otworów: ±1,5 mm
Płatwie C vs. Płatwie Z: Kryteria wyboru
Chociaż obie sekcje C i Z służą jako drugorzędne elementy ramy, ich odmienna geometria powoduje znaczące różnice w wydajności, które decydują o przydatności zastosowania.
| Funkcja | C-płatew | Płatew Z |
|---|---|---|
| Kształt przekroju | Kształt C, kołnierze 90° | Kołnierze kątowe w kształcie litery Z |
| Metoda połączenia | Od końca do końca, w nawiasach | Zakładka na podporach |
| Możliwość rozpiętości | Krótki do średniego (≤25 stóp) | Duże rozpiętości (do 60 stóp) |
| Nośność | Obciążenia lekkie i umiarkowane | Większa nośność |
| Możliwość adaptacji nachylenia dachu | Ograniczone, najlepsze na płaskie/niskie zbocze | Doskonały do dachów spadzistych |
| Złożoność instalacji | Proste, szybkie i minimalne wiercenie | Wymaga umiejętności ustawiania okrążeń |
| Efektywność kosztowa | Niższe koszty robocizny materiału | Wyższy koszt początkowy, lepszy w przypadku dużych rozpiętości |
Podstawowa zasada: stosować płatwie C do rygli ściennych, legarów stropowych i dachów jednoprzęsłowych poniżej 8 metrów; określić płatwie Z dla dachów wieloprzęsłowych, dużych hal przemysłowych i projektów narażonych na duże obciążenia śniegiem lub wiatrem [^96^].
Najlepsze praktyki instalacyjne i wymagania dotyczące stężeń
Prawidłowy montaż przekształca płatwie C z pojedynczych elementów w spójny system konstrukcyjny, który jest w stanie wytrzymać obciążenia grawitacyjne, wiatrowe i sejsmiczne.
Szczegóły dotyczące odstępów i podpór płatwi
Standardowy rozstaw płatwi dla pokryć dachowych metalowych wynosi od 1,2 m do 1,8 m (4 stopy do 6 stóp) na środku, w zależności od profilu okładziny i obciążeń projektowych. Płatwie C są wsparte za pomocą kątowników lub wsporników ogólnego przeznaczenia przykręcanych do krokwi lub słupów ramy głównej. Dobór wsporników musi odpowiadać głębokości płatwi: płatew C150 wymaga wspornika AC150 (po 0,30 kg każdy), natomiast płatew C300 wymaga wspornika AC300 (po 0,69 kg każdy) [^101^].
Mostkowanie zapewniające stabilność boczną
Ponieważ otwarte przekroje C są podatne na wyboczenie boczno-skrętne, niezbędne jest zastosowanie mostków (zwanych również prętami ugięciami lub usztywnieniami muchowymi). Mostkowanie ogranicza nieusztywnioną długość kołnierza ściskanego i zapobiega obracaniu się pod obciążeniem. Zalecany maksymalny rozstaw mostków wynosi:
- Sekcje C100 : Maksymalny rozstaw 2000 mm
- Sekcje C150 : Maksymalny rozstaw 3000 mm
- Sekcje C200–C400 : maksymalny rozstaw 4000 mm [^101^]
Mostki są zwykle instalowane w połowie rozpiętości w przypadku pojedynczych przęseł i w trzecich punktach w przypadku ciągłych przęseł. Systemy mostkowe typu HookFast umożliwiają montaż bez użycia narzędzi poprzez mocowanie bezpośrednio do wstępnie wyciętych otworów w środniku płatwi.
Sekwencja instalacji
Zalecana kolejność montażu zapewnia bezpieczeństwo i dokładność wymiarową:
- Zaznacz linie płatwi na głównych elementach ramy w określonych odstępach.
- Zainstaluj wsporniki w każdym punkcie podparcia płatwi, zapewniając wyrównanie w zakresie ±3 mm.
- Umieść płatwie C na wspornikach otwartą stroną skierowaną w sposób ciągły (zazwyczaj w dół w przypadku płatwi dachowych, aby ułatwić mocowanie pomostowe).
- Przykręcić płatwie do wsporników za pomocą śrub M12 lub M16 z podkładkami; moment obrotowy do 50–70 N·m.
- Zainstaluj mostkowanie przed nałożeniem okładziny dachowej lub ściennej w celu ustabilizowania linii płatwi.
- Sprawdź wyrównanie : wierzchołki płatwi powinny być wypoziomowane w granicach ugięcia L/360 pod obciążeniem własnym.
Zastosowania w różnych sektorach przemysłu
Płatwie stalowe w kształcie litery C są stosowane w szerokim spektrum typów konstrukcji, z których każdy nakłada inne wymagania w zakresie wydajności.
Zakłady Przemysłowe i Magazyny
W prefabrykowanych budynkach stalowych do produkcji i przechowywania, płatwie C podtrzymują trapezowe blachy dachowe i panele okładzin ściennych. Typowe szerokości przęseł 6–8 metrów idealnie dopasowują się do wydajności płatwi C200 lub C250. Lekka konstrukcja płatwi C (C200×1,5 mm waży około 4,5 kg/m ) zmniejsza wymagania dźwigu podczas montażu i zmniejsza całkowity ciężar własny ramy głównej [^101^].
Centra logistyczne i węzły dystrybucyjne
Nowoczesne obiekty logistyczne wymagają dużych rozpiętości w świetle i dużych wysokości okapów. Podczas gdy w ramach głównych dachu często stosuje się płatwie typu Z, często stosuje się płatwie C antresole, zadaszenia i ściany działowe gdzie rozpiętości są krótsze, a obciążenia mniejsze. Ich łatwość instalacji przyspiesza realizację projektów w przypadku szybkich inwestycji.
Systemy wsparcia fotowoltaicznego
Płatwie C stały się preferowanym elementem szkieletu montowanych na ziemi paneli fotowoltaicznych i dachowych instalacji fotowoltaicznych. Ich otwarty profil kanałowy z łatwością akceptuje połączenia śrubowe z szynami paneli słonecznych, a ocynkowana powłoka wytrzymuje dziesięciolecia ekspozycji na zewnątrz. Standardowe sekcje C150 lub C200 przy Rozstaw 1,5–2,0 m zapewniają odpowiednie wsparcie dla typowych modułów fotowoltaicznych o wymiarach 1,0 m × 2,0 m.
Budynki Rolnicze i Wiejskie
Budynki gospodarcze, szopy na sprzęt i wiaty dla zwierząt korzystają z opłacalności i odporności na korozję płatwi C. W tych zastosowaniach sekcje C100 lub C150 o umiarkowanych rozpiętościach zapewniają wystarczającą nośność dla metalowych pokryć dachowych, przy minimalnych kosztach materiałów. The 40-letni okres użytkowania ocynkowanych płatwi C zapewnia długoterminową wartość w obszarach wiejskich, gdzie dostęp do konserwacji może być ograniczony [^96^].
Kontrola jakości i standardy zgodności
Zapewnienie wydajności płatwi C wymaga przestrzegania uznanych standardów materiałowych i projektowych w całym łańcuchu dostaw.
Kody materiałów i projektów
Projektowanie i produkcja płatwi C podlegają następującym normom:
- AS/NZS 4600:2018 (Australia/Nowa Zelandia): Normy projektowe konstrukcji stalowych formowanych na zimno, szeroko stosowane przy obliczaniu nośności płatwi.
- ASTM A1003/A1004 (USA): Standardowa specyfikacja blachy stalowej stosowanej w ramach formowanych na zimno.
- EN 1993-1-3 (Europa): Zasady projektowania Eurokodu 3 dotyczące formowanych na zimno elementów cienkościennych i blach.
- GB/T 2518 (Chiny): Standard dla blach i taśm stalowych cynkowanych ogniowo w sposób ciągły.
Zapewnienie jakości w fabryce
Renomowani producenci wdrażają systemy zarządzania jakością ISO 9001 z następującymi protokołami kontroli:
- Kontrola cewki przychodzącej : Sprawdź granicę plastyczności, masę powłoki i tolerancję grubości względem certyfikatów huty.
- Monitorowanie w trakcie procesu : Sprawdzaj wymiary walcowania co 2 godziny; wyregulować odstępy rolek, aby zachować dokładność profilu.
- Weryfikacja dziurkowania : Potwierdź środki otworów, średnice i odległości od krawędzi za pomocą mierników przejścia/nieprzejścia.
- Kontrola końcowa : Zmierz długość, prostolinijność i wykończenie powierzchni każdego pakietu; odrzucić elementy z uszkodzoną powłoką lub niezgodnością wymiarową.
- E-Mail: [email protected]
- Tel: +86 18968239620
- Address: Pokój nr 905, rezydencja He Yuan, nr 382, Tianda Lane, Południowa dzielnica biznesowa Ningbo, Yinzhou Ningbo, Chiny
Nasze produkty
Szybkie linki
Skontaktuj się z nami
? Prawa autorskie Zhejiang Kaisier Clean Technology Co.,Ltd.
Wszelkie prawa zastrzeżone.
 OEM/ODM Płatwie stalowe w kształcie litery C Company
Płatwie stalowe w kształcie litery C Manufacturer
-
+86 18968239620
-
-
